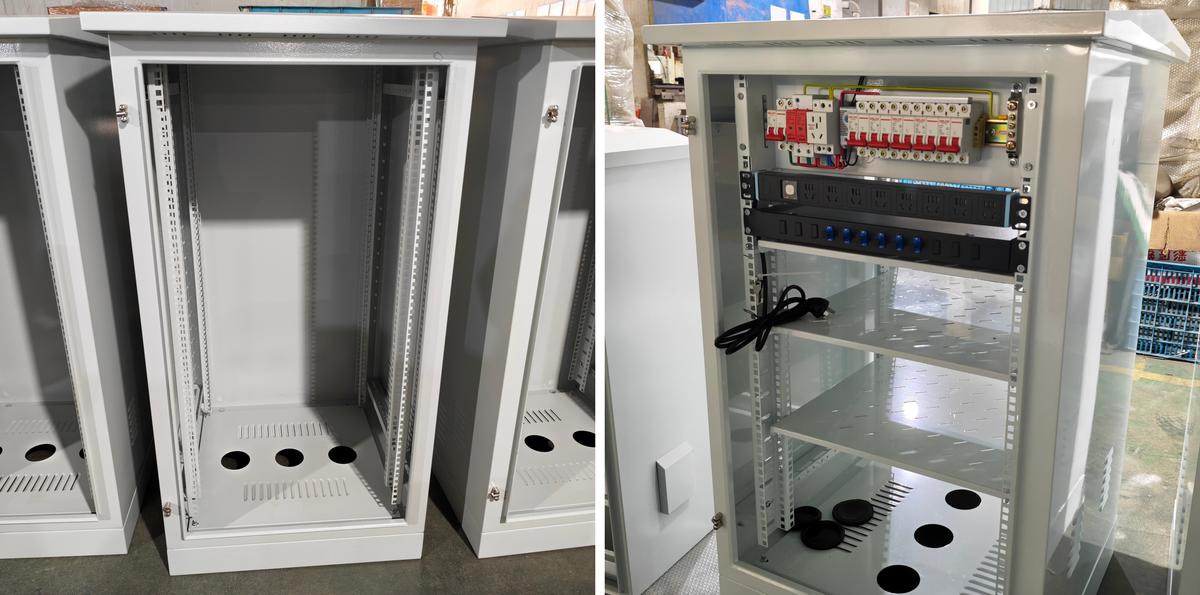
Сглобяването на шкафове по поръчка е в ход в Ouyue Electric по нова поръчка от 80 единици по една спецификация. Ламарина и прахово боядисване са завършени, вратите стоят отворени в зоната за монтаж, а колоните, рафтовете и компонентите влизат в шкафовете един по един. Шкафовете на снимките са част от линията, която сега се сглобява.
Нов персонализиран модел рядко променя черупката. Разликите са вътре: размери на шкафа, дълбочина на колоната, брой рафтове, позиции на изрезите и количество на компонентите. Всеки артикул се сверява с чертежа на клиента преди започване на работата. Всичките 80 единици следват един чертеж, така че черупките се изрязват по чертеж и сглобяването следва конфигурационния лист.
Сглобяването на шкафа по поръчка започва от колоните. Двойката колони е отправна точка за целия шкаф, а рафтовете, модулът за разпределение на захранването на стелажа и кабелните мениджъри висят от колоните. Колона, поставена на два милиметра, оставя рафтовете извън нивото, поставя стъпало в предните панели и отваря видима празнина на вратата. Диагоналните измервания са на първо място и двата диагонала остават в рамките на два милиметра един от друг, преди работата да продължи.
Съгласуваността между 80 единици персонализирано сглобяване на шкаф идва от инструментите, а не от усещането. След като първата единица зададе позицията на колоната, се прави локализиращ блок и по-късните единици се спускат върху същия блок, така че всяка двойка колони в партидата се приземява на една дата. Пакетната работа се проваля по специфичен начин: единични единици преминават, а съседите не. Клиент подрежда два шкафа на място, процепите на вратите са на различни височини, а поправката означава нулиране на колоните.
Дълбочината на колоната отпред назад следва дълбочината на оборудването, а не навика. Шкаф за сървъри измества колоните назад, оставяйки радиус на огъване за окабеляване отпред, а шкаф за мрежово оборудване измества колоните напред за достъп. Колоните на персонализиран шкаф се движат на регулируеми позиции и сглобяването поставя всяка двойка на чертеж вместо на око.
Компонентите влизат отдолу нагоре, тежките части - ниско. DIN шината на прекъсвачите се намира в горната част, а модулът за разпределение на мощността в стелажа се монтира на колоните, а не на задната плоча, така че при обаждане в сервиз не е необходимо целият модул да бъде изваден. Рафтовете заемат позиция според товара, а по-тежкото оборудване седи по-близо до основата, поддържайки центъра на тежестта нисък за транспортиране и повдигане.
Рафтовете са перфорирани, а дупките отвеждат топлината, докато намаляват теглото. Четири ъгъла се завинтват към колоните и се движат отпред назад; оборудването, по-дълбоко от рафта, взема скоба, никога надвес от предния ръб. Интериорът следва 19-инчовия стандарт, така че панелите на оборудването се побират без адаптери.
| Етап | Какво влиза | Защо седи в тази точка |
| един | 19 инча двойка колони | Рафтове, разпределителен блок и кабелни мениджъри висят от колоните |
| две | Рафтове, прекъсвач, разпределителен блок | Тежките части се спускат първи, така че окабеляването не се нуждае от повторно преместване на оборудването |
| три | Джъмпер за свързване на кабели и врата | Дължините на рязане, след като компонентите са фиксирани, измервайки реалния маршрут |
Окабеляването е най-бавният етап от сглобяването на шкафа по поръчка. Всяка точка на заземяване в корпуса се връща към една месингова заземителна шина и всяка контактна повърхност се почиства, преди да се включи накрайник. Вратата носи отделен зелено-жълт свързващ джъмпер към тялото, тъй като врата, която се люлее няколкостотин пъти, не трябва да губи връзката. Снимките показват, че заземителният проводник вече минава от зоната на компонента към тялото.
Размерът на проводника следва натоварването, а не навика. Линията на прекъсвача и товарът имат еднакъв размер, нулата съответства на фазата, а заземителният проводник никога не е по-малък от половината на фазовия проводник. Вътрешните канали следват кабелния канал вътре в колоните, с равномерно разстояние между връзките и без проводник, притиснат към ръба на рафта.
Основната плоча носи три кръгли входа, всеки снабден с гумена втулка. Уплътнението не е украса. Кабелът минава през стоманен отвор и се изтърква, плюс срязания ръб се износва през кожуха под въздействието на вибрации, така че втулката държи кабела от стомана. Броят на входовете следва кабелния план на клиента и един резервен вход струва по-малко от един липсващ вход.
Осемдесет единици никога не стоят в зоната за сглобяване наведнъж, така че сглобяването на персонализирани шкафове се изпълнява в зони по партида. Шкафовете стоят на един слой с достъп с мотокар между редовете и всяка завършена партида се движи за тестване, преди да влезе следващата партида. Празният шкаф има най-ниска твърдост, така че подреждането изкривява фалца на вратата на долния модул и грешката се показва само при монтажа на вратата.
Всяка единица се проверява преди освобождаване. Вратата се завърта три пъти за следи от протриване, пролуката минава дори отгоре надолу, резето се захваща напълно и всеки рафт и винт на колоната се затягат отново. Картата на пътника записва монтьор, дата и конфигурационни елементи, а проба от всяка партида се изтегля по номер на карта с резултати, регистрирани в партидния запис.
Размерите на шкафа и дебелината на листа са изградени по чертеж. Опциите за материали са мека стомана, неръждаема стомана 304 или 316. Налични са степени на защита IP54, IP55, IP56 и IP65. Има сертификат CE, а минималната поръчка е 10 броя. Колоните, рафтовете, позициите на изрезите и напасването на компонентите следват чертежа на клиента на всеки индивидуален монтаж на шкаф.
Партидата се придвижва към тестване на мощността и опаковане, след като сглобяването приключи, като доставката е планирана партида по партида.
-